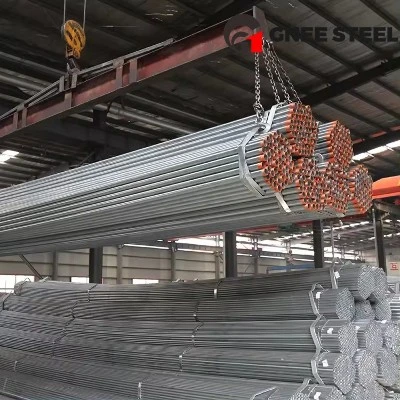
Os tubos de aço galvanizado têm as vantagens de resistência à corrosão, longa vida útil, baixo custo inicial e baixo custo de manutenção, e têm sido amplamente utilizados em campos internos e externos, offshore, subterrâneos e outros.
Os tubos de aço galvanizado são revestidos com uma camada de zinco de 20um de espessura na parte externa dos tubos de aço de baixo carbono. O ponto de fusão do zinco é de 419 graus e o ponto de ebulição é de cerca de 908 graus. Na soldagem, o zinco é derretido na superfície da poça de fusão ou na raiz da solda. Devido à alta solubilidade sólida do zinco no ferro, o zinco líquido corroerá o metal de solda ao longo da profundidade do limite do grão, formando "fragilidade do metal líquido". Ao mesmo tempo, o zinco e o ferro formarão compostos intermetálicos, que reduzirão a plasticidade do metal de solda e causarão trincas sob a ação de tensões de tração.
Ao soldar aço galvanizado, a oxidação, fusão e evaporação de fumaça branca e vapor sob a ação do calor do arco na superfície da ranhura e na borda da camada de zinco podem facilmente levar à porosidade da solda. O óxido de zinco formado por oxidação possui alto ponto de fusão, acima de 1.800 graus. Durante o processo de soldagem, se os parâmetros forem muito pequenos, ocorrerá a inclusão de escória de óxido de zinco. Ao mesmo tempo, quando o Zn se torna um desoxidante, serão geradas inclusões de escória de óxido FeO-MnO ou FeO-MnO-sio2 de baixo ponto de fusão. Ressalta-se que o pó branco produzido pela volatilização do zinco é prejudicial ao corpo humano, devendo a camada galvanizada ser polida durante a soldagem.
Etapa 1: polonês
A camada galvanizada da peça de soldagem deve ser polida, caso contrário aparecerão defeitos como bolhas, tracoma e falsa soldagem, resultando em fragilidade e redução da rigidez da solda.
Etapa 2: chanfro de solda
A preparação do aço galvanizado antes da soldagem é semelhante à do aço-carbono em geral, e deve-se prestar atenção ao tamanho da ranhura e à camada galvanizada. O tamanho da ranhura é geralmente de 60 ~ 65 graus com uma certa folga, geralmente 1,5 ~ 2,5 mm; para reduzir a penetração do zinco na solda, a camada galvanizada da ranhura pode ser removida antes da soldagem e depois soldada. Na soldagem real, as ranhuras são geralmente concentradas, não deixando arestas rombas. A soldagem de camada dupla reduz a possibilidade de soldagem incompleta. A haste de soldagem deve ser selecionada de acordo com o material de base do tubo de aço galvanizado. De modo geral, o J422 é a escolha ideal.
Bisel de solda GL
Etapa 3: Soldagem
Ao soldar a primeira solda multicamadas, tente derreter a camada de zinco para vaporizá-la e evaporá-la, o que pode reduzir bastante o líquido residual de zinco na solda. O mesmo método é usado para soldas em ângulo. Primeiro mova a cauda do eletrodo para frente cerca de 5 ~ 7 mm, espere a camada de zinco derreter e depois retorne à posição original para continuar a soldagem. Se você escolher um eletrodo de escória curto como o J427, haverá uma tendência de corte inferior muito pequena; o eletrodo de entrada alterna para frente e para trás para obter qualidade de soldagem sem defeitos.